- Correo electrónico
- Teléfono
-
Dirección
No. 128 tongxing North road, Beibei district, Chongqing
Categorías de producto
Chongqing Danduo Technology Co., Ltd

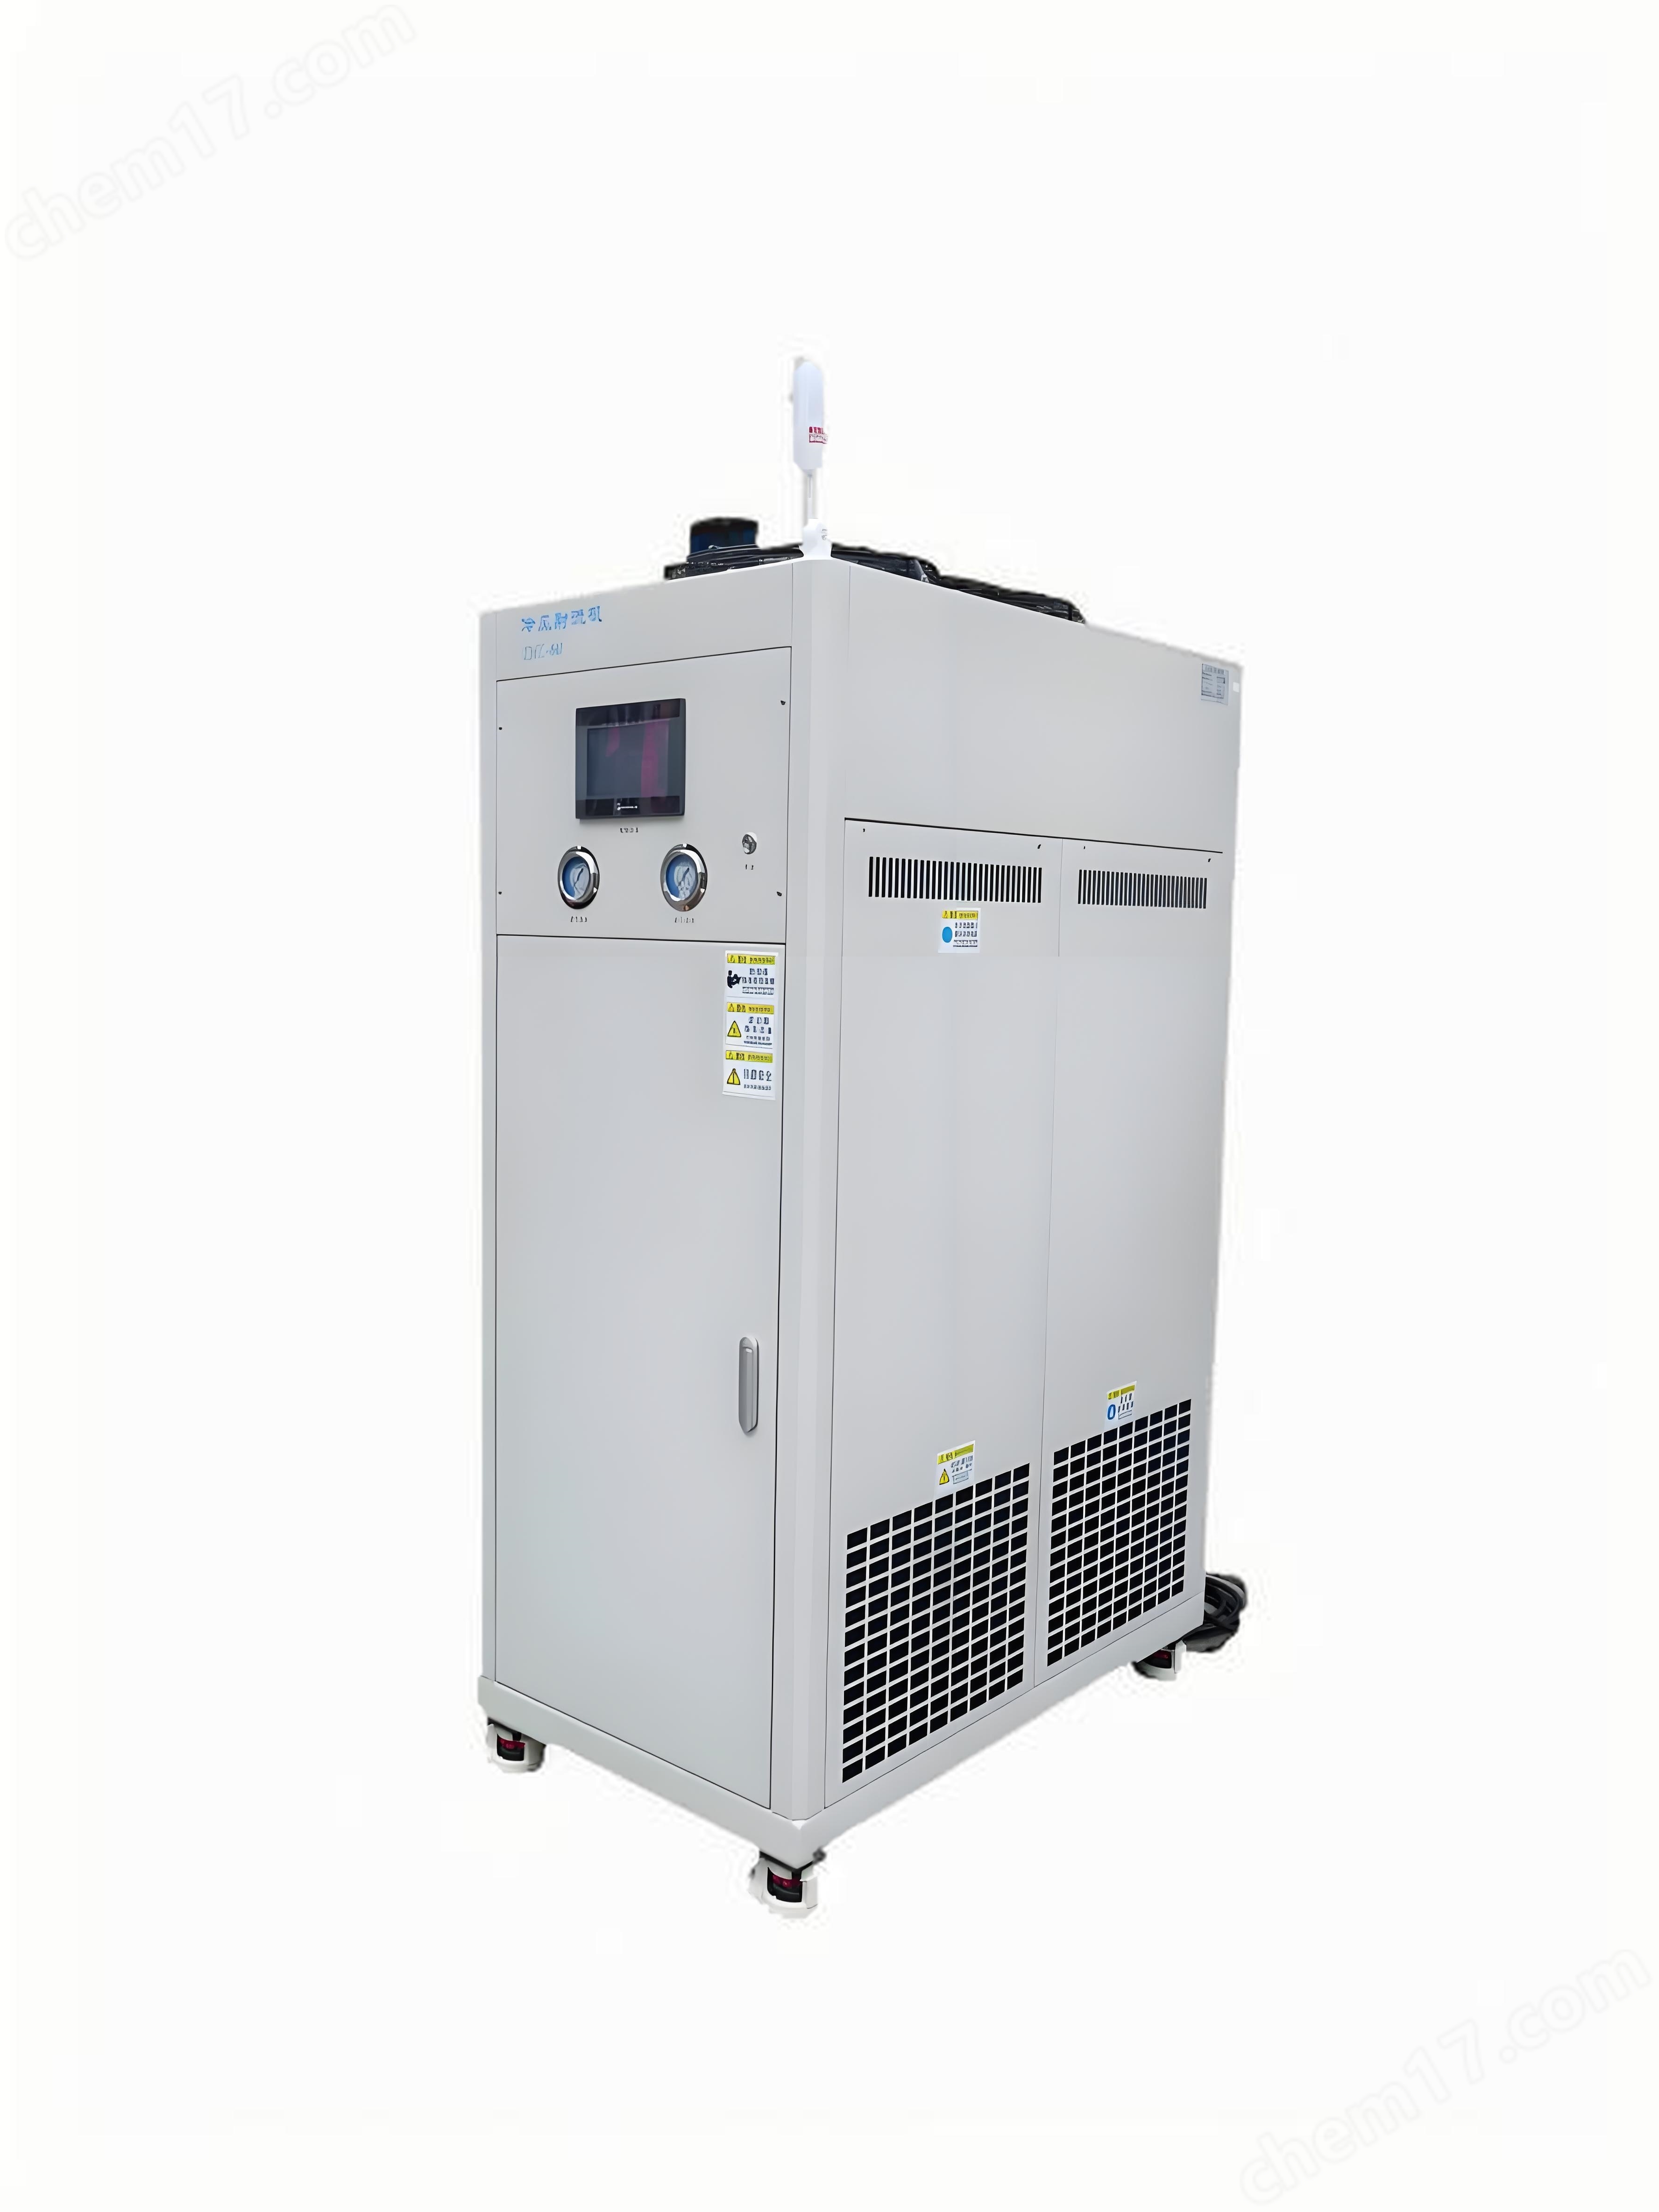
Torneado a baja temperatura del cristalino
NegociableActualización en05/06
- modelo
- Naturaleza del fabricante
- Productores
- Categoría de producto
- Lugar de origen
Descripción general
El proceso de trabajo central del torneado a baja temperatura del cristalino se puede dividir en cinco etapas clave: pretratamiento de la pieza de trabajo, construcción del entorno a baja temperatura, configuración de parámetros de corte, ejecución del Corte a baja temperatura y detección de la calidad del procesamiento. su objetivo central es mejorar el rendimiento de corte del material a través del entorno a baja temperatura, mientras se controla la precisión y la calidad de la superficie.
Detalles del producto
Torneado a baja temperatura del cristalinoEl proceso de trabajo central se puede dividir en cinco etapas clave: pretratamiento de la pieza de trabajo, construcción de un entorno de baja temperatura, configuración de parámetros de corte, ejecución de corte a baja temperatura y detección de la calidad del mecanizado. su objetivo central es mejorar el rendimiento de corte del material a través de un entorno de baja temperatura, al tiempo que controla la precisión y la calidad de la superficie del mecanizado.
I. pretratamiento de la pieza de trabajo:
Tratamiento frágil a baja temperatura
Enfriar la pieza de trabajo (como materiales metálicos, cerámicos o cristalinos) a - 20 ° C A - 150 ° c, utilizando bajas temperaturas para inducir la fragilidad del material.
Enfoque típico:
Inmersión en nitrógeno líquido: sumerja la pieza de trabajo en el tanque de nitrógeno líquido durante al menos 10 minutos y retire después de que el nitrógeno líquido deje de evaporarse violentamente (el humo blanco disminuye) para garantizar que la temperatura general de la pieza de trabajo sea uniforme.
Chuck de congelación electrónica: utilizando el principio de refrigeración térmica de semiconductores, la pieza de trabajo se enfría directamente a través de la pila eléctrica de primera clase (- 30 ℃) o la pila eléctrica de segunda clase (- 70 ℃), mientras que la pieza de trabajo se congela y fija en el Chuck con hielo de película líquida especial para lograr la integración de fijación y enfriamiento.
Fijación y posicionamiento de la pieza de trabajo
Fije rápidamente la pieza de trabajo preconfriada en el Chuck o la Mesa de trabajo de la máquina para evitar la desaparición de la fragilidad causada por el aumento de la temperatura.
Para el mecanizado de precisión (como el material cristalino), es necesario utilizar una pinza de alta precisión y ajustar la posición del eje de la pieza de trabajo (eje z) y la posición radial (eje x) para garantizar que el punto de Corte esté alineado con la herramienta.
2. construcción de un entorno de baja temperatura para el torneado a baja temperatura del cristalino:
Selección del medio de enfriamiento
Nitrógeno líquido: la pureza debe alcanzar el 99999%, que se extrae a través de una bomba de nitrógeno líquido y se expulsa a la zona de corte a través de un pequeño tubo redondo metálico para lograr un enfriamiento a muy baja temperatura de - 196 ℃.
Gas de baja temperatura: como aire comprimido o nitrógeno enfriado a - 40 ° C A - 80 ° C a través del sistema de refrigeración, rociado a la interfaz de corte a través de la boquilla, adecuado para materiales sensibles al nitrógeno líquido.
Mezcla de líquidos criogénicos: la inyección de nitrógeno líquido en alcohol puede obtener un líquido criogénico de - 90 ° c, adecuado para el método de enfriamiento por inmersión.
Clasificación del modo de enfriamiento
Frío exterior: solo enfriar la superficie de la pieza de trabajo o el cuchillo, la temperatura interna sigue siendo alta, adecuado para el mecanizado en bruto.
Tipo de enfriamiento interno: transporte de líquido de baja temperatura a través del agujero interior de la herramienta o el canal interior de la pieza de trabajo, haciendo que la temperatura de toda la zona de Corte sea uniforme y el efecto de Corte sea mejor, adecuado para el acabado.
Enfriamiento continuo: enfriamiento continuo de toda la pieza de trabajo o área de corte, buen efecto de enfriamiento pero alto consumo de energía.
Enfriamiento intermitente: enfriamiento local solo durante el corte, adecuado para materiales sensibles a la temperatura.
Control de temperatura y retroalimentación
El sensor de temperatura se utiliza para monitorear la temperatura de la zona de corte en tiempo real, y la cantidad de inyección de líquido a baja temperatura se ajusta a través del controlador de retroalimentación para mantener la temperatura objetivo (como - 50 ℃).
Cuando el controlador de alimentación actual detecta un cambio en la Potencia de entrada del sistema de procesamiento, ajusta automáticamente el flujo para compensar las fluctuaciones de temperatura.
3. configuración de los parámetros de corte:
Selección de máquinas herramienta y herramientas
Máquina herramienta: se selecciona un torno horizontal de precisión, con un rango de velocidad del eje principal de 25 - 1600 R / min y una alimentación de 0,05 - 1,50 mm / R para satisfacer las necesidades dinámicas de corte a baja temperatura.
Herramientas: se prefiere la selección de herramientas de enfriamiento interno (como taladros de enfriamiento interno, fresadoras) para garantizar que el líquido de baja temperatura llegue directamente a la interfaz de Corte. Para los materiales cristalinos, se necesitan herramientas de diamante para reducir el daño subsuperficial.
Optimización de los parámetros de corte
Velocidad de corte: el aumento de la fragilidad del material a baja temperatura puede aumentar adecuadamente la velocidad de corte (por ejemplo, 200 - 500M / min) para reducir la fuerza de corte, pero es necesario evitar que la velocidad excesiva provoque un aumento de la temperatura.
Alimentación: ajustada en función de la dureza del material, generalmente 0,05 - 0,2 mm / R para equilibrar la eficiencia de corte con la rugosidad de la superficie.
Cantidad de cuchillo de espalda: se controla en 0,1 - 1,0 mm durante el mecanizado de precisión para evitar la deformación de la pieza de trabajo o la rotura del cuchillo causada por una fuerza de corte excesiva.
4. ejecución del Corte a baja temperatura:
Inyección de líquido criogénico
Después de arrancar la máquina, abra el tanque de nitrógeno líquido o la válvula de gas de baja temperatura y apunte el medio de enfriamiento a la zona de deformación de corte a través de la boquilla (como la posición de contacto entre la superficie del cuchillo delantero y el chip).
El ángulo de inyección suele ser de 30 ° - 45 °, a 10 - 30 mm del punto de corte, asegurando que el medio de enfriamiento cubra uniformemente la interfaz de Corte.
Monitoreo del proceso de corte
Observar la fuerza de corte, la temperatura de corte y la forma del CHIP en tiempo real, y ajustar el flujo de enfriamiento o los parámetros de Corte para optimizar el efecto de procesamiento.
Para los materiales cristalinos, es necesario controlar estrictamente la vibración de Corte para evitar grietas subsuperficiales o defectos de dislocación.
Eliminación y limpieza de residuos
El líquido de baja temperatura lava la zona de corte, promueve la descarga de chips y evita el corte secundario.
Después del procesamiento, limpie la superficie de la pieza de trabajo con alcohol o agua desionizada para eliminar el medio de enfriamiento residual.
5. pruebas de calidad de procesamiento:
Detección de la rugosidad de la superficie
Utilizando un perfilador o una microscopía de fuerza atómica (afm) para medir la rugosidad de la superficie (valor de ra), el corte a baja temperatura generalmente puede reducir el valor de Ra por debajo de 0,8 micras.
Análisis de microestructura
La microestructura de la superficie mecanizada se observó mediante microscopía electrónica de barrido (sem) o microscopía electrónica de transmisión (tem), y se evaluó el refinamiento del grano, el espesor de la capa endurecida mecanizada y la distribución del estrés residual.
Resultados típicos: el corte a temperatura ultra baja puede refinar el tamaño del grano superficial, reducir el espesor de la capa endurecida de procesamiento, aumentar el estrés de presión residual superficial y mejorar la vida útil de fatiga.
Prueba de rendimiento
Realizar pruebas de dureza, pruebas de fatiga o pruebas de propiedades ópticas (como la transmisión de luz cristalina) de la pieza procesada para verificar la mejora de las propiedades del material por Corte a baja temperatura.
Producto similar Recomendar