- Correo electrónico
- Teléfono
-
Dirección
No. 128 tongxing North road, Beibei district, Chongqing
Categorías de producto
Chongqing Danduo Technology Co., Ltd
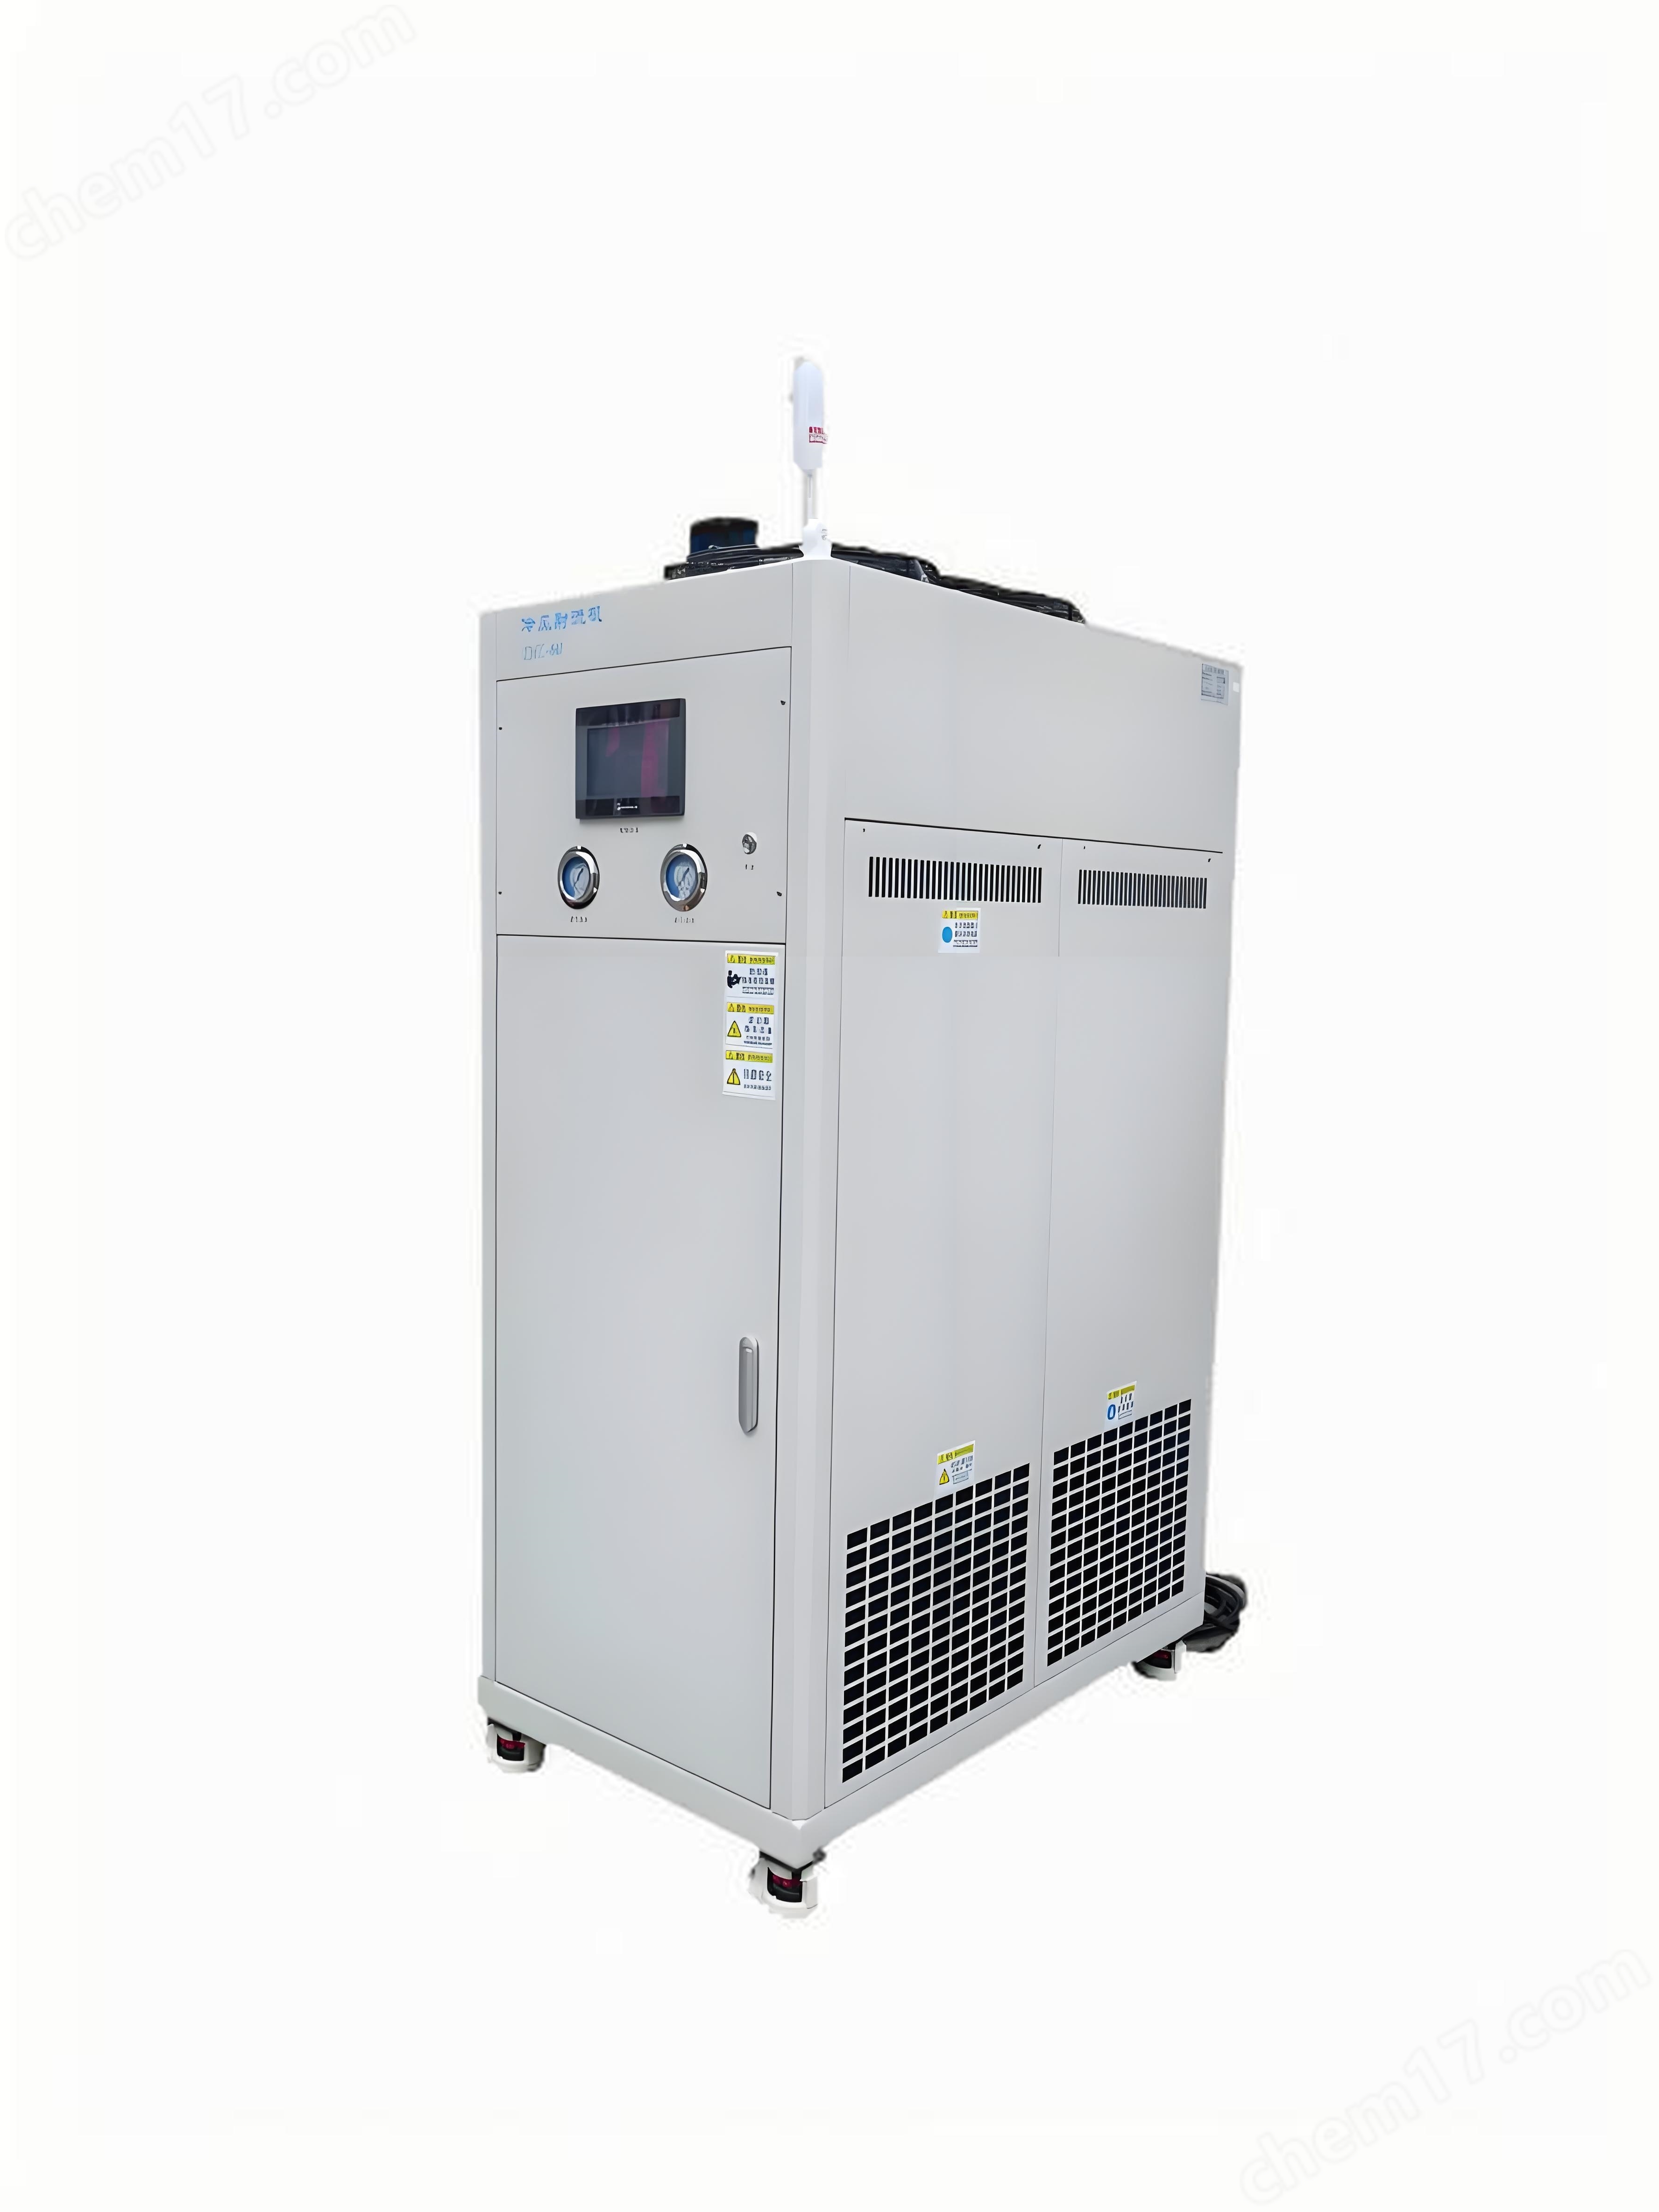

Procesamiento a baja temperatura de acero inoxidable
NegociableActualización en05/06
- modelo
- Naturaleza del fabricante
- Productores
- Categoría de producto
- Lugar de origen
Descripción general
El procesamiento a baja temperatura de acero inoxidable es un proceso especial diseñado para mejorar el rendimiento de corte del material, prolongar la vida útil de la herramienta y mejorar la calidad de la superficie y la precisión dimensional de la pieza de trabajo reduciendo la temperatura de procesamiento.
Detalles del producto
Procesamiento a baja temperatura de acero inoxidableEs un proceso especial diseñado para mejorar el rendimiento de corte del material, prolongar la vida útil de la herramienta y mejorar la calidad de la superficie y la precisión dimensional de la pieza de trabajo reduciendo la temperatura de procesamiento. Esta tecnología es especialmente adecuada para materiales difíciles de procesar, como el acero inoxidable, porque el procesamiento de este tipo de materiales a temperatura ambiente a menudo va acompañado de una mayor acumulación de fuerza de corte y calor, lo que puede conducir fácilmente a problemas como el desgaste acelerado de las herramientas y la deformación de las piezas de trabajo.
Principio de funcionamiento
Reducir el impacto térmico:
El procesamiento a baja temperatura puede reducir efectivamente el calor causado por la fricción, evitando así la deformación o el estrés residual de la pieza de trabajo debido al sobrecalentamiento.
Mejorar la dureza y tenacidad del material:
Reducir la temperatura puede hacer que ciertos materiales metálicos, incluido el acero inoxidable, sean más crujientes y duros, lo que ayuda a reducir la resistencia al corte, facilitando el corte y logrando una mejor acabado superficial.
Prolongar la vida útil del cuchillo:
El entorno de baja temperatura reduce el impacto del calor generado durante el corte en el cuchillo y reduce el riesgo de ablandamiento o oxidación del material del cuchillo, prolongando así la vida útil del cuchillo.
Controlar los cambios en la microestructura:
Para algunas aplicaciones específicas, el procesamiento a baja temperatura puede ayudar a controlar los cambios en la microestructura interna del material, como la inhibición de la transición de fase, que es muy importante para mantener las características del material y mejorar la calidad del producto terminado.
Proceso de procesamiento a baja temperatura de acero inoxidable:
Fase de preprocesamiento
Limpieza y descontaminación: eliminar el aceite y las impurezas de la superficie de acero inoxidable para garantizar la calidad del tratamiento posterior.
Inducción de fragilidad a baja temperatura (para acero inoxidable ferrítico): enfriamiento de la pieza de trabajo a la temperatura objetivo (por ejemplo - 50 ° C A - 150 ° c) mediante inmersión en nitrógeno líquido o Chuck de congelación electrónica, inducción de fragilidad a baja temperatura o transformación de martensita.
Construcción de un entorno de baja temperatura
Selección del medio de enfriamiento:
Nitrógeno líquido: pureza ≥ 99999%, temperatura - 196 ℃, adecuado para el procesamiento a muy baja temperatura.
Gas de baja temperatura: como aire comprimido o nitrógeno enfriado a - 40 ° C A - 80 ° C a través del sistema de refrigeración, adecuado para materiales sensibles al nitrógeno líquido.
Modo de enfriamiento:
Enfriamiento exterior: solo enfriar la superficie de la pieza o herramienta, adecuado para el mecanizado en bruto.
Enfriamiento interno: transporte de líquido de baja temperatura a través del agujero interior de la herramienta o el canal interior de la pieza de trabajo, haciendo que la temperatura de la zona de Corte sea uniforme y adecuada para el acabado.
Ejecución de mecanizado
Selección de máquinas herramienta y herramientas:
Máquina herramienta: se selecciona un torno horizontal de precisión, con una velocidad del eje principal de 25 - 1600 R / min y una alimentación de 0,05 - 1,50 mm / R.
Herramientas: se prefiere la selección de herramientas de enfriamiento interno (como taladros de enfriamiento interno, fresadoras) para garantizar que el líquido de baja temperatura llegue directamente a la interfaz de Corte. Para los materiales cristalinos, se necesitan herramientas de diamante para reducir el daño subsuperficial.
Optimización de los parámetros de corte:
Velocidad de corte: el aumento de la fragilidad del material a baja temperatura puede aumentar adecuadamente la velocidad de corte (por ejemplo, 200 - 500M / min) para reducir la fuerza de corte, pero es necesario evitar que la velocidad excesiva provoque un aumento de la temperatura.
Alimentación: ajustada en función de la dureza del material, generalmente 0,05 - 0,2 mm / R para equilibrar la eficiencia de corte con la rugosidad de la superficie.
Cantidad de cuchillo de espalda: se controla en 0,1 - 1,0 mm durante el mecanizado de precisión para evitar la deformación de la pieza de trabajo o la rotura del cuchillo causada por una fuerza de corte excesiva.
Inyección de líquido criogénico:
El ángulo de inyección suele ser de 30 ° - 45 °, a 10 - 30 mm del punto de corte, asegurando que el medio de enfriamiento cubra uniformemente la interfaz de Corte.
Monitorear la temperatura de la zona de corte en tiempo real, ajustar la cantidad de inyección de líquido a baja temperatura a través del controlador de retroalimentación y mantener la temperatura objetivo (como - 50 ℃).
Fase de reprocesamiento
Tratamiento de temperamento: eliminar el estrés interno y la deformación causados por el tratamiento a baja temperatura y equilibrar la dureza y la resistencia.
Tratamiento de la superficie: pulido, limpieza para eliminar el medio de enfriamiento residual y mejorar la calidad de la superficie.
Prueba de rendimiento: verificar la resistencia al impacto a baja temperatura (valor akv) a través de la prueba de impacto CHARPY para garantizar la resistencia a la fractura del material a la temperatura objetivo.
Producto similar Recomendar