-
Correo electrónico
hndshimo@163.com
-
Teléfono
18006769399
-
Dirección
Zona de desarrollo de beicheng, calle beicheng, Distrito de huangyan, ciudad de taizhou, Provincia de Zhejiang
Categorías de producto
Taizhou hongneide carbon products co., Ltd.


Grafito sigri r5600 papel de tinta de grafito en polvo
NegociableActualización en12/15
- modelo
- Naturaleza del fabricante
- Productores
- Categoría de producto
- Lugar de origen
Descripción general
Papel de grafito en polvo de grafito r5600 de grafito sigri, borde circular y espaciado adecuado: el diseño del elemento de calentamiento de grafito incluye un borde circular y un espaciamiento adecuado de los huecos para reducir la ionización de gas a altas temperaturas. $r $n esta característica de diseño aumenta la esperanza de vida del calentador y la temperatura máxima disponible.
Detalles del producto
Grafito sigri r5600 papel de tinta de grafito en polvo
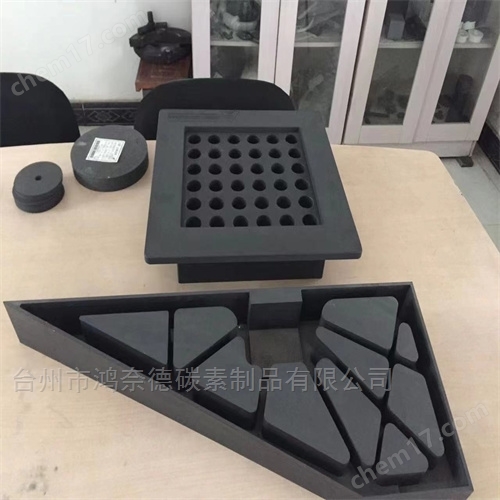
El molde de grafito de VC ultrafino (placa de temperatura uniforme) es una herramienta clave en su proceso de producción, que se utiliza principalmente para el mecanizado de precisión de la cavidad de vacío y la formación de la estructura de disipación de calor. El siguiente es un análisis detallado de los moldes de grafito de VC ultrafino: 1. La acción central del molde de grafito es de alta conductividad térmica: el grafito tiene una excelente conductividad térmica (hasta 100 a 400 W / M · k), puede transmitir calor rápidamente y garantizar que los materiales de la cavidad VC (como cobre y acero inoxidable) se formen uniformemente por calor. Estabilidad a alta temperatura: mantener la estabilidad del tamaño en el proceso de soldadura por soldadura (600 a 900 ° c) o soldadura por difusión para evitar que la deformación térmica afecte la estanqueidad del vc. Bajo coeficiente de expansión térmica: el tamaño es estable a alta temperatura para evitar que la deformación del molde afecte la precisión del espesor del vc. Facilidad de procesamiento: el grafito puede tallar con precisión microestructuras complejas (como columnas de soporte y ranuras) para satisfacer las necesidades de diseño de microcanales de VC ultrafino (menos de 0,3 mm). 2. los puntos clave del diseño de moldes de grafito de VC ultrafinos son la precisión microestructural: es necesario lograr una precisión a nivel de micras a través de CNC o procesamiento láser (como estructuras capilares por debajo de 50 micras), lo que afecta directamente la eficiencia de disipación de calor de vc. Optimización de la resistencia de la pared delgada: el molde debe mantener la resistencia en condiciones ultrafinas (0,1 a 0,5 mm) para evitar la ruptura durante el proceso de sinterización. Tratamiento de la superficie: algunos moldes utilizarán recubrimientos antioxidantes (como el carburo de silicio) para prolongar la vida útil. Compatibilidad al vacío: el molde debe evitar la estructura poroso y evitar que la liberación de gas a altas temperaturas contamine la cavidad vc. 3. selección de materiales en los puntos clave del proceso de fabricación: ≥ 99,95% de grafito isostático, el contenido de impurezas debe ser inferior a 50 ppm, y la densidad debe ser ≥ 1,8 g / CM 3. Tecnología de procesamiento: escultura de precisión cnc: para estructuras 3D complejas, el diámetro de la herramienta puede ser tan pequeño como 0,1 mm. diseño de desmontaje: VC ultrafino es fácil de adherirse, el molde necesita diseñar un ángulo de desmontaje gradiente o usar un agente de desmontaje. 4. aplicaciones de la industria y escenarios de aplicaciones de desafío: teléfonos móviles 5G (como el módulo de disipación de calor VC del iphone), chips de alto rendimiento (como GPU / cpu).


Grafito sigri r5600 papel de tinta de grafito en polvo
En los últimos años, la industria de fundición continua ha promovido excelentes métodos de producción en el país y en el extranjero, como la fabricación directa continua (o semicontinua) de barras o tuberías en estado de metal fundido. El grafito artificial se considera un material adecuado para moldes de fundición continua o semicontinua de metales no ferrosos. La práctica de producción ha demostrado que la industria de fundición continua utiliza moldes de grafito, debido a su buena conductividad térmica (la conductividad térmica determina la velocidad de solidificación de metales o aleaciones), buenas propiedades autolubricantes de los moldes y otros factores, no sólo aumentan la velocidad del molde, sino que también debido a la alta precisión dimensional del lingote, la superficie lisa y la estructura cristalina uniforme, se puede procesar directamente en el siguiente proceso. Esto no solo mejora en gran medida la tasa de productos terminados y reduce la pérdida de residuos, sino que también mejora considerablemente la calidad del producto. Hay dos métodos de fundición continua: fundición continua vertical y fundición continua horizontal. Los moldes de grafito de fundición continua también se aplican a la industria de fundición de metales, y los metales fundidos se pueden fundir con moldes de grafito. Los moldes de grafito se pueden reutilizar, pero hay algunos diseños que solo pueden ser desechables. El uso de moldes de grafito puede fundir directamente piezas de fundición creativas de grano pequeño. El coeficiente de expansión térmica es un factor importante que determina el uso del grafito como material de molde. El molde es un medio con una temperatura muy desigual que se calienta desde el interior por el material fundido hasta el exterior por el proceso de enfriamiento aplicado al mismo. El bajo coeficiente de expansión térmica mostrado por el grafito permite que el molde funcione sin deformación ni agrietamiento. Otro factor muy importante es la autolubricación. El grafito es un lubricante sólido que permite una baja fricción entre el molde y el material de fundición. Posteriormente, el grafito puede extraer las piezas fundidas sin problemas. Hay muchos factores que determinan la vida útil de los moldes de grafito de fundición continua. Desde la composición del material de fundición hasta la temperatura de fundición hasta la tasa de enfriamiento, afectará la vida útil del molde de grafito. El grado específico de grafito utilizado también está determinado por varios factores. El factor principal es en qué campo de tecnología de materiales se aplica el molde a fundir. Por ejemplo, para el hierro gris o las aleaciones de níquel alto, se necesita grafito resistente a altas temperaturas, mientras que para el latón, el grafito relativamente denso con una tasa de apertura suficiente para permitir la evaporación del zinc será una buena opción.


Producto similar Recomendar