-
Correo electrónico
hndshimo@163.com
-
Teléfono
18006769399
-
Dirección
Zona de desarrollo de beicheng, calle beicheng, Distrito de huangyan, ciudad de taizhou, Provincia de Zhejiang
Categorías de producto
Taizhou hongneide carbon products co., Ltd.


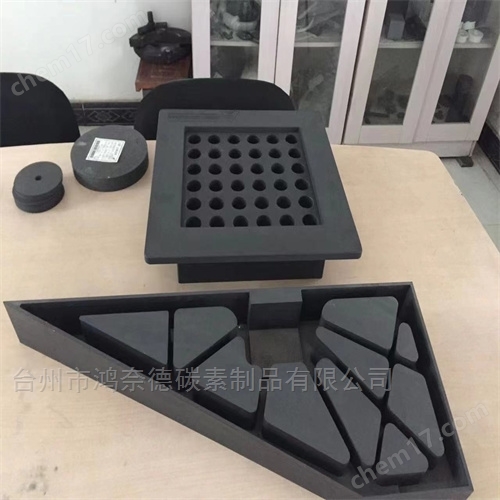
Placa de grafito de protección contra rayos de tambor de grafito Roland Graphite e + 18
NegociableActualización en12/15
- modelo
- Naturaleza del fabricante
- Productores
- Categoría de producto
- Lugar de origen
Descripción general
Láminas de grafito de protección contra rayos de tambor de grafito Roland Graphite e + 18, características de resistencia a altas temperaturas, resistencia a la corrosión y resistencia al choque térmico estable, adecuadas para hacer calentadores y sujetadores en condiciones de alta temperatura al vacío. Las piezas de transmisión, los discos de soporte, etc., se utilizan ampliamente en la metalurgia al vacío, la industria química, los semiconductores, la nueva energía electrónica y otros campos.
Detalles del producto
Placa de grafito de protección contra rayos de tambor de grafito Roland Graphite e + 18
Hongneide selecciona fieltro de tinta de piedra angular pan de alta calidad, que se hace mediante un proceso especial de unión, solidificación, moldeo y grafitización a alta temperatura, y puede pegar tela de carbón en la superficie de acuerdo con los requisitos de los clientes. El papel de carbón o la combinación de los dos se utilizan para evitar el pelaje, resistir el lavado del flujo de aire y aumentar la resistencia. Los rodillos de grafito hongneide se utilizan principalmente en máquinas de dibujo de fibra de vidrio, energía solar, metalurgia, electrónica y bombillas eléctricas. En la máquina de dibujo de fibra de vidrio, el rodillo de grafito se utiliza para recoger productos de hilado de fibra de vidrio, que tiene las características de alta resistencia, buena resistencia al choque térmico, buena autolubricación, alta temperatura, resistencia a la corrosión y fuerte resistencia a la oxidación, y es ampliamente adecuado para estas industrias. El quemador de grafito hongneide es un producto hecho a través de la tecnología de procesamiento de tornos para la sinterización de materiales negativos y materiales negativos carbonizados a alta temperatura. El contenedor de grafito tiene las características de baja conductividad térmica, resistencia a altas temperaturas, resistencia al choque térmico, larga vida útil y fuerte resistencia a la corrosión. El crisol de grafito es ampliamente utilizado en semiconductores, fotovoltaica, industria química, industria, fundición y otros campos. La "afinidad" entre el ataúd de grafito de Zhejiang hongneide y la mayoría de los medios es muy pequeña, por lo que la suciedad no es fácil de adherirse a la superficie. Especialmente para equipos de condensación y equipos de cristalización. Varios tipos de hornos de carbono y grafito de Zhejiang hongneide tienen una excelente resistencia a la corrosión para todas las concentraciones de ácido clorhídrico, ácido fosfórico y (incluidos los medios que contienen flúor). La temperatura máxima de aplicación es de 350 a 400 grados centígrados, que es la temperatura en la que los quemadores de carbono y grafito comienzan a oxidarse. La temperatura de funcionamiento del crisol de grafito impermeable depende del tipo de material impregnado. Por ejemplo, el grafito impregnado con resina PF puede soportar 170 - 200 grados centígrados. Si se añade una cantidad adecuada de resina de silicona para impregnar el grafito, puede soportar temperaturas de hasta 350 grados centígrados. Cuando el ácido fosfórico se deposita en carbono y grafito, se puede mejorar la función antioxidante del crisol de carbono y grafito, y se puede aumentar aún más la temperatura de operación real. El crisol de grafito de hongneide también tiene una buena conductividad térmica. En los materiales no metálicos, la conductividad térmica es solo superior a la del metal, y en los materiales no metálicos. La conductividad térmica es el doble que la del acero al carbono y siete veces mayor que la del acero inoxidable, por lo que es adecuada para su uso en equipos de transferencia de calor.


Placa de grafito de protección contra rayos de tambor de grafito Roland Graphite e + 18
El grafito curvado en caliente 3D de alta pureza de hongneide, Provincia de zhejiang, fue tratado químicamente, lavado con agua y expansión a alta temperatura, y se obtuvo un material de grafito flexible y esponjoso. Este no es el objetivo final. El objetivo final es fabricar productos de grafito de varios usos. Por ejemplo, en láminas de papel de grafito, cartón de grafito, tubos de grafito, ranuras de tinta de piedra, barras de tinta de piedra, etc. Esto requiere un proceso de formación, utilizando métodos mecánicos para procesar productos de grafito de varias especificaciones, formas y tamaños. En la actualidad, hay tres métodos de formación: (1) método de compactación; (2) método de moldeo; (3) método de extrusión. I. el método de compactación se utiliza principalmente para suprimir láminas o placas de papel de grafito. Se divide en dos tipos: compactación continua de placas de una sola capa y compactación continua de placas de varias capas. 1. el método de compactación continua de una sola placa puede presionar el grafito flexible en una placa sin ningún adhesivo. Todo el proceso se lleva a cabo en equipos especiales equipados con rodillos. La estructura del molino consta de: tolva 1 con grafito de gusano, dispositivo de alimentación de vibración, 2, cinta transportadora 3 cuatro rodillos de presión 4, un par de calentadores 5, rodillo 6 estampado o rodillo de patrón 8 con control del espesor de la placa y rodillo de rollo 9 cuchillo de corte 10 Proceso de trabajo del rodillo terminado: grafito de alta pureza entra en el dispositivo de alimentación desde la tolva y cae sobre la cinta transportadora. Después del aplastamiento del rodillo de presión, se forma una capa de material de cierto espesor. El dispositivo de calentamiento produce un calentamiento a alta temperatura para eliminar el gas residual de la capa de alimentación y hacer que el grafito no expandido se expanda por última vez. A continuación, el material invertido formado inicialmente se envía a la montaña que controla el tamaño del grosor y se presiona de nuevo de acuerdo con el tamaño prescrito para obtener una placa plana con espesor uniforme y cierta densidad. Finalmente, después de cortar con un cuchillo, se enrolla el cilindro terminado. 2. el método de compactación plana de una sola planta se compacta con una sola planta. aunque la placa de presión es plana y lisa, no debe ser demasiado gruesa. Cuando un moldeo es demasiado grueso, su uniformidad y densidad son difíciles de garantizar. Para hacer placas gruesas, se superponen varias capas de placas individuales y se presionan en placas compuestas de varias capas. Se debe agregar un adhesivo entre cada dos capas y luego compactar y formar. Después de la formación, se debe calentar para carbonizar y endurecer el adhesivo. El método de compactación plana de varias capas se realiza en una prensa de laminación continua de varias capas. Proceso de trabajo de la laminadora continua de varias capas: la barra de bobinado de la placa única conduce a la placa única, y después de aplicar el adhesivo a los dos lados del suelo, se combina con la rueda de bobinado y la placa única para formar una placa gruesa de tercera y, y la brecha entre los rodillos de entrada se compacta En un cierto espesor. Luego se envía al calentador para calentarlo y secarlo. A través del rodillo de control de espesor, se ajusta el espesor al tamaño prescrito y luego se envía al dispositivo de tostado para hornear. Cuando el adhesivo se carboniza, se forma por presión al final con un rodillo presurizado. El nivel de compactación continua utilizado puede suprimir la placa de grafito flexible de 0,6 a 2 mm de espesor, que es mejor que la prensa de molienda de una sola capa, pero debido al grosor de la placa también traerá la desventaja de la descamación en capas de la placa, lo que traerá problemas para su uso. La causa es que el derrame de gas se deja en el medio del entrepiso durante la supresión, lo que impide una estrecha unión entre las capas. La forma de mejorar es resolver el problema del escape durante el proceso de supresión.


Producto similar Recomendar