-
Correo electrónico
1019062891@qq.com
-
Teléfono
18021603489
-
Dirección
Habitación 108, edificio 3, Parque Científico y Tecnológico hexin zhihui, 118 Anyang road, Distrito de huqiu, Suzhou
Acerca de nosotros
Weisite Technology (Suzhou) Co., Ltd
[popularización de la ciencia de instrumentos 2025] principio de trabajo y optimización del proceso de la exprimidora de fusión caliente de doble tornillo farmacéutica
Fecha:2025-12-02Leer:2
I. principios de funcionamiento
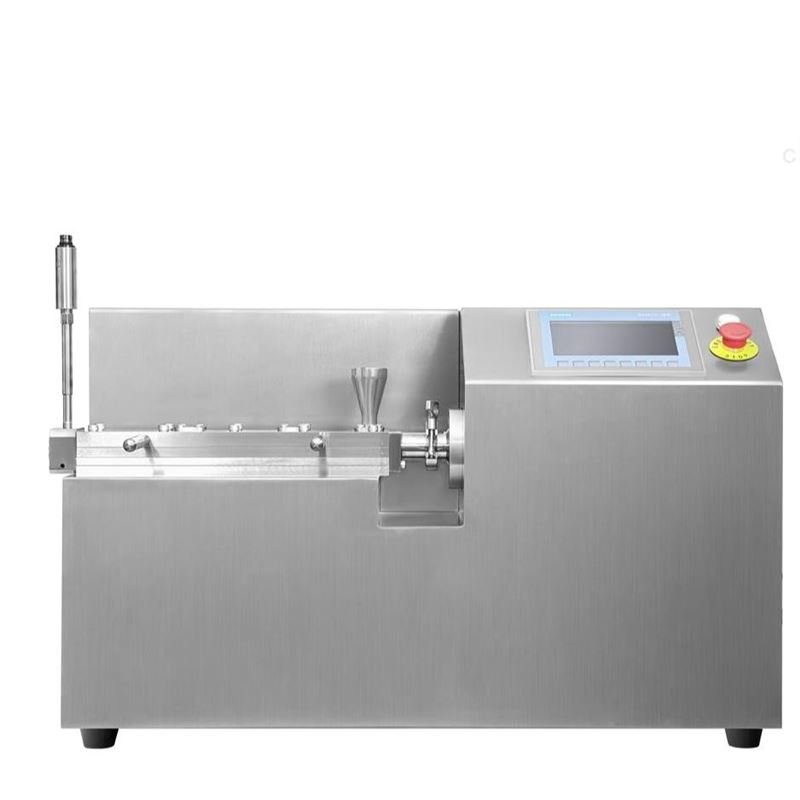
Exprimidor de fusión caliente de doble tornillo farmacéuticoLos principios centrales se pueden resumir de la siguiente manera:Dos o más materiales (generalmente api, portadores de polímeros, accesorios funcionales) se colocan en el cilindro calentado para formar una masa fundida uniforme y continua a través de la acción de transporte, cizallamiento, mezcla y fusión de dos tornillos que se activan entre sí y giran en la misma dirección o en sentido inverso, y finalmente se exprimen a través de la cabeza del molde para enfriar y solidificar para obtener la dispersión sólida o el compuesto en la forma requerida.
Su flujo de trabajo se puede descomponer en los siguientes pasos clave:
1. Área de alimentación y transporte de sólidos
proceso: se agrega el polvo de mezcla seca premezclado desde la boca de alimentación. En la sección inicial del tornillo, el material se transporta hacia adelante principalmente por el empuje mecánico generado por la rotación del tornillo.
característica: la temperatura en esta área es baja y el material se mantiene básicamente sólido. Los elementos de tornillo suelen ser elementos de transporte, con ranuras de tornillo más profundas para establecer presión y evitar que el material se derrita y bloquee prematuramente.
2. zona de fusión y plastificación
proceso: a medida que el material se transporta aguas abajo, el calentador en la pared exterior del cilindro comienza a calentar el material. Al mismo tiempo, el fuerte Corte del material por parte del tornillo también producirá una gran cantidad de calor de fricción. Cuando la temperatura del material alcanza su temperatura de transición vítrea o punto de fusión, comienza a suavizarse y derretirse.
característica: Esta es una de las áreas más críticas. La combinación de elementos de tornillo cambia e introduceBloque amasado. los bloques de amasado pueden producir una mezcla radial y axial intensa, asegurando una transmisión de calor uniforme, derritiendo y homogeneizando todos los componentes. El control de temperatura en esta área es crucial.
3. zonas mixtas y descentralizadas
proceso: en el Estado de fusión, las ventajas únicas del doble tornillo se pueden aprovechar al máximo. El engranaje de los dos tornillos produce un efecto de autolimpieza, evitando la retención y degradación del material en el tornillo.
Mezcla de distribución: a través de los cambios en la Guía y la dirección de rotación de los elementos roscados, las capas de flujo de fusión de diferentes componentes se estiran, doblan, dividen y reordenan constantemente para lograr una distribución macroscópica uniforme.
Mezcla descentralizada: a través de la fuerte fuerza de corte del bloque de amasado, las partículas farmacéuticas originalmente aglomeradas y poco solubles (api) se rompen y dispersan uniformemente en el derretimiento del polímero. Esto es crucial para formar una dispersión sólida amorfos y mejorar la disolución del medicamento.
característica: la resistencia al Corte y la eficiencia de mezcla de esta área determinan directamente la calidad del producto final.
4. zona de escape (opcional)
proceso: si el material contiene un disolvente volátil, agua o sustancias de bajo peso molecular, se puede diseñar un segmento de escape en el tornillo. Al reducir la presión del cilindro, estos volátiles se escapan del material y son bombeados por el sistema de vacío.
característica: muy útil para procesos que requieren la eliminación de disolventes residuales o la elutilización.
5. Área de medición y construcción de presión
proceso: cerca de la cabeza del molde, la ranura del tornillo se vuelve poco profunda, desempeñando un papel de medición y controlando con precisión la salida del material. Al mismo tiempo, se establece aún más una alta presión que obliga al cuerpo fundido a pasar por la cabeza del molde.
característica: garantizar la continuidad y estabilidad de la extrusión.
6. extrusión y moldeo
proceso: el cuerpo fundido uniforme es exprimido a través de una cabeza de molde de forma específica (como Strand die, Sheet die). Las tiras o láminas exprimidas entran inmediatamente en el sistema de refrigeración (refrigerado por agua o aire) y se solidifican rápidamente para formar.
Reprocesamiento: la extrusión curada suele ser remolcada y cortada en partículas (pellets) o láminas para facilitar las operaciones posteriores de prensado, llenado de cápsulas y otros preparados.
II. optimización del proceso
El objetivo de la optimización del proceso es obtenerBuena reproducibilidad y calidad estableEl núcleo de los productos esGarantizar que el medicamento se disperse uniformemente en el portador en las mejores condiciones (generalmente en forma indefinida)Al mismo tiempo, evite la degradación térmica y el corte excesivo. La optimización gira principalmente en torno a los siguientes parámetros clave:
1. optimización del diseño de fórmulas
Esta es la base del éxito.
Selección de transportistas: polímeros comunes como hpmcas, hpmc, PVP va64, soleplus, etc. Es necesario seleccionar el portador adecuado en función de la naturaleza de la API (acidez y alcalinidad, peso molecular) y la disolución objetivo (ph dependiente o no pH dependiente).
Características de la API: la disolución intrínseca, el punto de fusión, la estabilidad térmica, la dosis, etc. de la API afectan directamente la ventana del proceso.
Auxiliares: se pueden agregar tensoactivos para mejorar la humectabilidad o plastificantes para mejorar las propiedades mecánicas de la extrusión.
2. optimización de parámetros de proceso
Este es el medio central de regulación y control de la tecnología de extrusión de fusión caliente.
·Demasiado bajo: el material no se puede fundir completamente, la mezcla es desigual y hay puntos blancos. ·Demasiado alto: puede causar degradación térmica de API o portadores, recristalización de medicamentos. ·optimizar: desde la entrada de alimentación hasta la cabeza del molde, la temperatura suele subir escalonadamente. Es necesario encontrar que garantice la fusión sin causar degradación.Baja temperatura efectiva. | ||
·Alta velocidad: fuerte corte, buen efecto de dispersión, pero alto rendimiento, corto tiempo de estancia; Puede causar sobrecalentamiento y degradación. ·Baja velocidad: Corte débil, mezcla puede no ser suficiente, pero el tiempo de estancia es largo, lo que favorece la transferencia de calor y la reacción. ·optimizar: bajo la premisa de garantizar una mezcla uniforme, elija aquellos que puedan satisfacer la capacidad de producción y no causen degradación.Baja velocidad efectiva. | ||
·La tasa de llenado es demasiado alta: la presión excesiva en el cilindro puede causar desbordamiento o sobrecarga del motor. ·La tasa de llenado es demasiado baja: el material permanece en el cilindro durante demasiado tiempo, lo que también puede causar degradación. ·optimizar: ajuste generalmente vinculado a la velocidad del tornillo para mantener una tasa de llenado estable y moderada (generalmente entre el 50% y el 80%). | ||
·ángulo del bloque de amasar: cuanto menor sea el ángulo (por ejemplo, 30 °), más fuerte será el corte y mejor será el efecto de dispersión; Cuanto mayor sea el ángulo (como 60 °), la distribución se mezclará principalmente. ·ángulo de columna equivocado: cambiar la ruta de flujo de materiales y mejorar la mezcla. ·optimizar: diseñar una combinación adecuada de tornillos de acuerdo con el tamaño de las partículas y la dureza de la api. Para las API difíciles de dispersar, es necesario aumentar los segmentos de bloques de amasado con alta resistencia a la cizalla después de la zona de fusión. | ||
·optimizar: Al ajustar la combinación de tornillos y la velocidad de rotación, se esfuerza por obtenerDistribución estrecha del tiempo de estanciaEsto garantiza que todos los materiales experimenten el mismo historial de procesamiento y mejora la consistencia entre lotes. |
3. monitoreo en línea y control de calidad (en línea de monitoreo & Control de calidad)
Espectro Raman / NIR: se puede instalar en el cilindro para monitorear la transformación cristalina (de amorfos a cristales) y la uniformidad de concentración de la API en tiempo real, lograndoDetección de Liberación en tiempo real.
Monitoreo del par: refleja la presión y la viscosidad del material en el cilindro de la máquina. Los cambios repentinos en el PAR pueden indicar interrupción de la alimentación, fusión deficiente o degradación.
Monitoreo de presión: la estabilidad de la presión frente a la cabeza del molde es la clave para garantizar la forma y la calidad de la extrusión.
III. Resumen y ventajas
Núcleo del principio de funcionamiento:Calor- sí.Corte- sí.Mezcla=Fusión homogénea→Moldeo por extrusión.
Núcleo de optimización de procesos: a través de la regulación sistemáticaTemperatura, velocidad, alimentación, combinación de tornillosCuatro elementos principales, enCalidad del producto (disolución, estabilidad)、Eficiencia productivaySolidez del procesoEncontrar el mejor equilibrio entre ellos.
Las principales ventajas de la extrusión por fusión caliente farmacéutica:
Aumentar significativamente la disolución y la biodisponibilidad de los medicamentos difíciles de disolver.(principalmente mediante la formación de dispersión sólida amorfos).
Producción continua: eficiente, fácil de ampliar y en línea con los conceptos qbd y gmp.
No se necesita disolvente: protección del medio ambiente verde, evitando el problema de los residuos de disolventes.
Se pueden integrar múltiples operaciones unitarias: como mezcla, granulación, producción, etc., se puede completar en un solo paso.
Buena estanqueidad: reducir la exposición al polvo y mejorar el entorno de trabajo.
En resumen, la extrusión por fusión térmica de doble tornillo Farmacéutico es una poderosa tecnología de plataforma, cuya aplicación exitosa depende de una comprensión profunda de la fórmula, un funcionamiento preciso del equipo y una optimización científica del proceso.