-
Correo electrónico
qd158@goodtechwill.com
-
Teléfono
15066169235
-
Dirección
Habitación 101, edificio 19, Parque hexin, wanggu, qingdao, No. 8 TongShun road, zona de alta tecnología, qingdao, Provincia de Shandong
Acerca de nosotros
High Tech Scientific Instruments (Qingdao) Co., Ltd. (High Speed Rail Testing Instruments)
Aplicación de la prueba Pvt de polímero en materiales no metálicos para vehículos
Fecha:2025-08-25Leer:2
PolímerosAplicación de la prueba Pvt en materiales no metálicos para vehículos
Instrumento de detección ferroviaria de alta velocidad
Recoger Para: A medida que la demanda del mercado continúa expandiéndose, los requisitos de rendimiento para los nuevos materiales son cada vez más altos. el proceso de conversión de materiales en productos va acompañado de cambios de temperatura, presión y volumen. estos parámetros juegan un papel muy importante en la forma final del producto. cómo monitorear y analizar el proceso de formación del productoLos cambios en el Estado P - V - T y las relaciones de calidad de los productos correspondientes permiten obtener productos de alta calidad ajustando los parámetros del proceso. a través de la exposición de la tecnología de prueba Pvt de polímero, este artículo espera ayudar al desarrollo y aplicación de nuevos materiales y sus productos y ayudar al desarrollo de vehículos de Nueva energía.
Palabras clave: materiales no metálicos para vehículos, moldeo por extrusión por inyección,Prueba pvt;
I. prólogo:
Con el desarrollo continuo de la industria automotriz de Nueva energía, los requisitos para los materiales no metálicos automotrices se están desarrollando hacia una alta precisión, alta funcionalidad, peso ligero, bajo costo y alto valor agregado, pero en la actualidad, el desarrollo de nuevos materiales es mucho menor que la demanda del mercado, y los problemas de precisión dimensional, precisión de peso y estabilidad de trabajo en el proceso de conversión de materiales a productos de precisión deben resolverse con tecnología más conveniente y eficiente.
PoliméricoLos parámetros pvt, es decir, la relación entre la presión (p), el volumen (v) y la temperatura (t) del polímero, como propiedades básicas del polímero, juegan un papel muy importante en la producción, procesamiento y aplicación del polímero. [1].De polímerosEl gráfico de la curva de relación Pvt puede obtener la influencia de la temperatura y la presión en el volumen específico del polímero, y comprender intuitivamente la información sobre la densidad del polímero, el volumen específico, la compresibilidad, el coeficiente de expansión del volumen y la ecuación de Estado. A través del estudio de la relación entre el polímero pvt, se pueden obtener fenómenos relacionados con la presión, la densidad y la temperatura durante el proceso de moldeo por inyección, analizar las causas de los defectos como deformación, contracción, burbujas y defectos en el procesamiento del producto, y formular los mejores parámetros de proceso más rápidamente para obtener productos de alta calidad. Por lo tanto, es necesario obtener datos Pvt más precisos y prácticos para hacer predicciones, evaluaciones, optimizaciones y cálculos más precisos.
En segundo lugar,Principios de la prueba pvt:
PolímerosEl equipo de prueba Pvt se compone principalmente de cilindros de prueba, sistemas de transmisión de prueba, sistemas de control de temperatura y enfriamiento, sensores y sistemas de adquisición y análisis de datos. En el momento de la prueba, calentar o enfriar una cantidad fija de polímero de acuerdo con la temperatura establecida puede optar por utilizar un control de temperatura de velocidad, enfriar el flujo de aire con una cantidad simulada para aumentar la precisión del control de temperatura, utilizar un servomotor para controlar el pistón presurizado para mantener la presión constante de acuerdo con la presión establecida, y luego utilizar una regla de rejilla de alta precisión para percibir el cambio de volumen de expansión o contracción cuando la temperatura del polímero cambia, el proceso garantiza la estanqueidad del sistema, evita fugas y entrada de aire para obtener datos como densidad y capacidad específica.
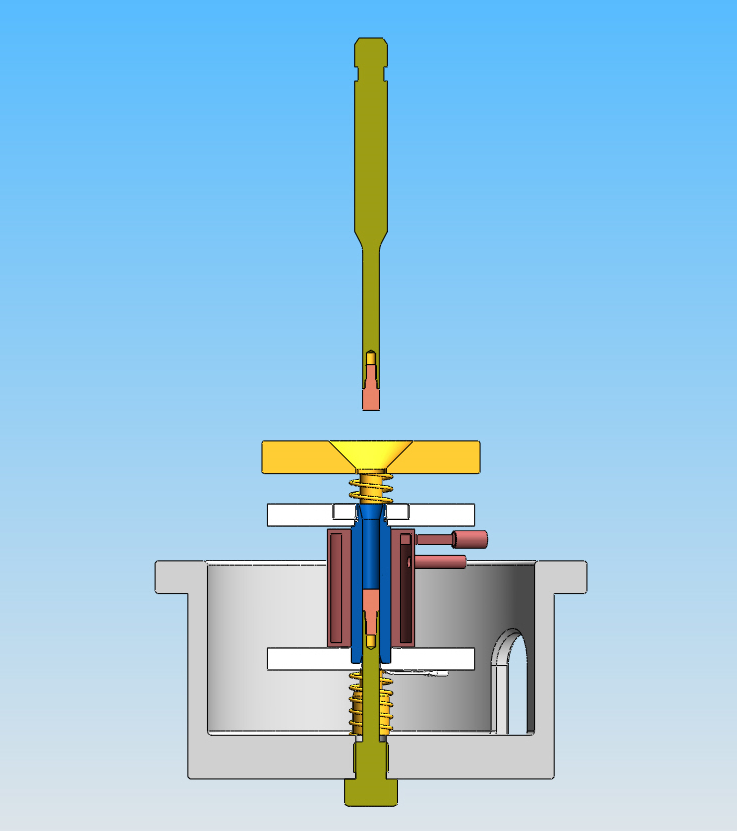
Imagen1 PVTEstructura del equipo de pruebaPrincipio
En tercer lugar,Aplicación de la relación Pvt
aplicación1:Se obtiene en el moldeo por inyecciónPVTCurva de cambio de estado;
Durante el proceso de moldeo por inyección, el derretimiento de plástico no newtoniano hace un flujo instantáneo no isotérmico en la cavidad del molde, el derretimiento se enfría rápidamente por contacto con el molde de baja temperatura, por un lado, y genera calor debido al Corte de alta velocidad, durante el cual pasa por diferentes procesos de variación de presión, temperatura y velocidad de Corte.CompletoPara describir el efecto de las condiciones de procesamiento en las propiedades de flujo del derretimiento, es necesario conocer la adherencia en diversas condiciones (presión, temperatura y velocidad de corte).[2]. los parámetros físicos de los materiales poliméricos durante el proceso de moldeo también han experimentado una serie de cambios, a través de la comparación de los materiales.El análisis de la relación característica P - V - T puede encontrar la ruta de procesamiento correspondiente en la curva de relación Pvt del material.
Tabla12] Parámetros del proceso de moldeo por inyección
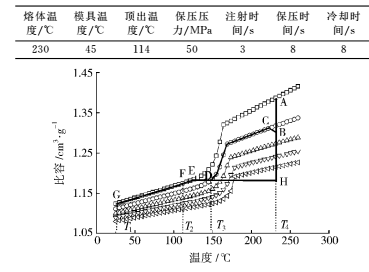
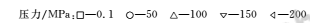
Imagen2[2] PVTCurva de Estado y ruta del proceso de moldeo por inyección
Imagen2Mostrado,A-B-C-D-E-F-GLa ruta pasa por la tablaCuadrículaParámetros del proceso yPVTTodo el proceso de moldeo por inyección descrito por la curva.El proceso de moldeo por inyección generalmente incluyeLas siguientes etapas:
1. plastificación: a en la imagen Punto, que indica el Estado de la fusión plastificada a temperatura de fusión antes de la inyección.La presión de plastificación aumenta,Tiempo de plastificaciónAumentar,Temperatura de fusiónMejorar,Buena calidad de plastificación, temperatura uniforme, pero eficiencia de plastificaciónDescenso,Por lo general, la presión de espalda no es fácil y demasiado alta. En general, cuanto menor sea la presión de espalda, mejor, no debe excederde 20 MPa.
2. llenado de moldes (inyección): la sección A - B es la etapa de llenado e inyección del material a la temperatura de plastificación (t4). Si la presión de inyección no es suficiente, es fácil producir depresión del producto. Cuando la presión es alta, el producto tiene una contracción densa y pequeña.
3. cambio de inyección a presión: el segmento B - C es el cambio de relleno a presión. El cambio preciso es la clave para garantizar la presión en la cavidad del molde. si el cambio es demasiado temprano, el molde de carga debe completarse bajo presión garantizada, lo que resulta en una mayor orientación de presión garantizada; Cambiar demasiado tarde, el aumento excesivo de la presión en la cavidad del molde puede conducir a una sobrecarga, lo que a su vez hará que el producto produzca bordes voladores y tensiones internas. Durante el proceso de retención de presiónEntrada de alimentaciónLa Alta orientación generada en el lugar es muy desfavorable para la calidad del producto, para reducir la orientación de presión, el material que debe presionarse en la cavidad del molde en la etapa de presión debe ser lo menos posible.
4. moldeo por enfriamiento: la sección C - D en la línea de presión igual es el proceso de enfriamiento del material en la cavidad del molde. La presión de retención no debe ser inferior a la presión de inyección, ligeramente superior a la presión de inyección, para que pueda desempeñar un papel de retención de presión. Presión de retenciónAumentar,Presión de la cavidad del modoAumentar,Densidad del productoAumentar,Tasa de contracciónMás pequeño,Tensión internaAumentar.El punto d indica que el material en la cavidad del tipo se enfría a una cierta presión.Entrada de alimentacióntemperaturaT3, En este momento, su capacidad específica correspondiente es Vd. a partir de este momento, el material nunca volverá a entrar en la cavidad. La sección D - E es un proceso de enfriamiento de capacidad específica igual, enfriando el cambio de presión en la cavidad decisiva hasta alcanzar la línea atmosférica.
5. apertura del molde: cuando el producto de la sección E - F se enfría a lo largo de la línea de presión normal hasta la temperatura de salida t2, el producto sale. El punto G es la temperatura ambiente, lo que significa que el producto extraído se enfría a temperatura ambiente T1 a presión atmosférica, completando así todo el ciclo de moldeo por inyección. En este momento, VG es la capacidad específica del polipropileno a temperatura ambiente.
Como se puede ver en la imagen,Hay muchas rutas de procesamiento para el moldeo por inyección.,Es decir, a travésDiferentes condiciones de proceso,AmbosDe esta manera, cada moldeo por inyección llega a la línea de presión constante en el mismo punto, lo que permite obtener la misma contracción de volumen y lograr una alta precisión de tamaño., 利用La tecnología de prueba Pvt puede elegir rápidamente la ruta de procesamiento más simple..
Deberíausar2: el método de ecuación de Estado obtiene los parámetros termodinámicos del polímero;
Actualmente se describen polímeros en términos de simulación de moldeo por inyecciónPVTLas relaciones son ampliamente utilizadas como campos dobles revisados.TaitEcuación de Estado. A través del parPVTLa regresión no lineal de los datos de prueba obtieneTaitEcuación de Estado.
El método de ecuación de Estado puede obtener los parámetros termodinámicos de los polímeros y proporcionar soporte de base de datos de parámetros físicos de los materiales para el software de simulación de moldeo por inyección, como la capacidad específica del material, el coeficiente de expansión térmica, el coeficiente de compresión Isoterma y la temperatura de cristalización. Afectados por la precisión y fiabilidad de los parámetros físicos del material, los resultados de la simulación por computadora serán diferentes del proceso de formación real.
A través del par9928HDe este materialPVTEstudio de rendimiento, utilizando el doble dominio modificadoTaitLa ecuación de Estado simula su curva,Como se muestra en la figura3Se puede ver que,300 barY600 barLa curva ajustada bajo presión es básicamente la misma que la curva de prueba real.
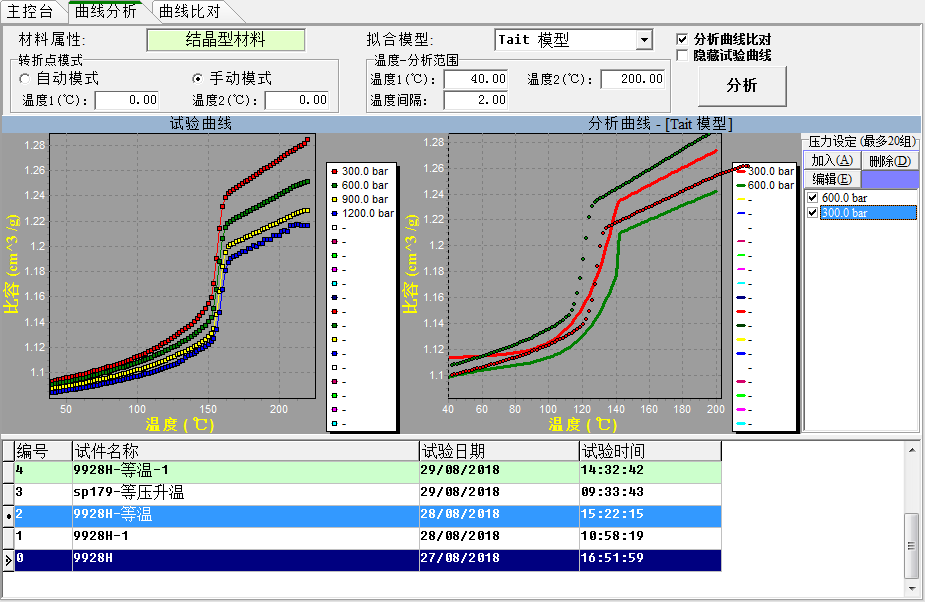
Imagen3 Curva de prueba yTaitComparación de la curva del modelo
aplicación3: medición de la aglomeraciónuniónTemperatura y presión de Transición de fase de la materia;
|
|
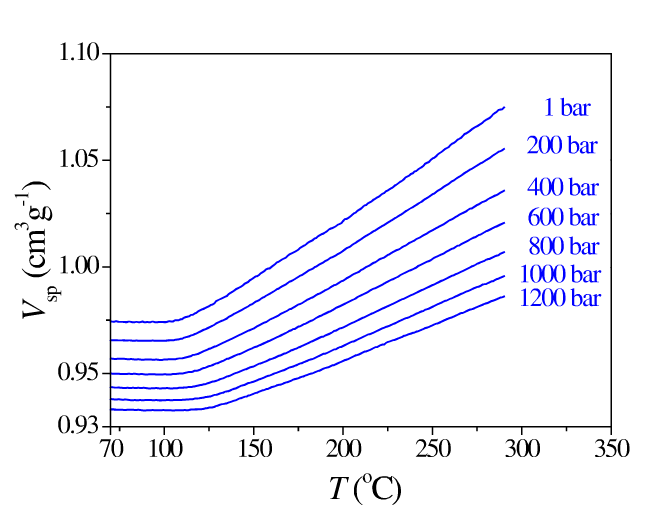
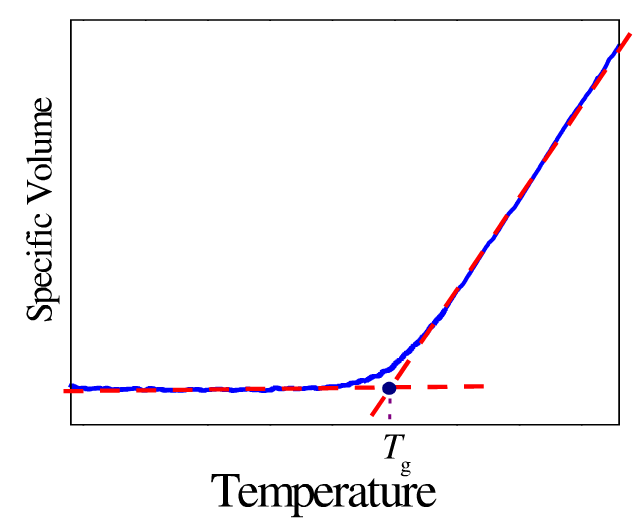
Imagen4 ReunirseuniónCosasTemperatura de Transición de fase a diferentes presiones
Como se muestra en la figura4Se muestra mediante la prueba de polímeros a diferentes presiones.PVTLa curva de relación muestra intuitivamente la temperatura de Transición de fase de este tipo de polímero en diferentes condiciones de presión.
IV. observaciones finales
A través del polímeroPVTRelaciónprueba,No solo se puede encontrar la mejor ruta de proceso de producción, sino también reducir la aparición de productos en la producción.Apariencia, tamaño, peso, etc.Problemas de calidad, y los parámetros físicos del material se pueden obtener a través de la ecuación de estado, proporcionando soporte de datos para la investigación teórica;PVTpruebaCombinado con el proceso de producción real,puedeMejorar la eficiencia de conversión de la investigación y el desarrollo de nuevos materiales a la producción en masa, ayudar al desarrollo de materiales no metálicos y promover los avances tecnológicos y las aplicaciones innovadoras de China en vehículos de Nueva energía.
Referencias:
[1] Yang weimin, Wang jian, Xie pengcheng, Ding yumei, avances en la investigación de la tecnología de prueba de Relaciones Pvt de polímeros, plásticos chinos, 2008, 22 (2): 81 - 89.
[2] Li feng, Sun jin, Li yongquan, estudio de la relación entre las propiedades teológicas y Pvt del polipropileno y su aplicación en moldeo por inyección, plástico chino, 2012,26 (6): 62 - 66.